Las tuberías de acero inoxidable pasaron, en pocas décadas, de montajes mayoritariamente artesanales a instalaciones con prefabricación de tramos, soldadura orbital y controles documentales antes de la puesta en servicio. Ese avance ha reducido la variabilidad en la fabricación, aunque no elimina una realidad básica: una línea recién terminada no equivale automáticamente a una línea preparada para transportar producto.
Este asunto afecta especialmente a responsables de mantenimiento, ingeniería y producción en industrias alimentarias, farmacéuticas y químicas. En estos entornos, el interior de una tubería puede conducir desde agua de proceso hasta jarabes, ingredientes líquidos, productos de limpieza o sustancias sensibles a una contaminación cruzada. La superficie metálica forma parte del proceso, aunque permanezca fuera de la vista.
Una instalación puede presentar un aspecto impecable desde el exterior y conservar, en cambio, restos asociados al mecanizado, al montaje o a la soldadura. Aceites de corte, partículas metálicas, marcas térmicas, salpicaduras o residuos de manipulación encuentran en un circuito cerrado un lugar donde permanecer durante bastante tiempo. El problema no siempre aparece en el primer turno de producción: puede manifestarse meses después, mediante puntos de corrosión, dificultades de limpieza o resultados irregulares en los controles internos.
Lo que queda dentro de una línea tras fabricar y montar
La fabricación de una tubería industrial reúne muchas operaciones. Se corta, se curva, se bisela, se suelda, se transporta y se ensambla. Cada fase aporta posibles contaminantes. Es parecido a reformar una cocina y estrenar los muebles sin retirar el polvo que ha quedado dentro de los cajones: el conjunto parece acabado, pero aún necesita una limpieza pensada para el uso posterior.
En el acero inoxidable, las zonas próximas a una soldadura requieren atención particular. El calor modifica temporalmente la capa superficial que protege el material frente a la corrosión y puede dejar coloraciones que van del dorado al azulado o al gris oscuro. No se trata únicamente de una cuestión visual. Esas alteraciones pueden indicar que la superficie necesita recuperar unas condiciones homogéneas antes de entrar en contacto con fluidos de proceso.
También importan los detalles de diseño y montaje. Un tramo con poca pendiente, una derivación ciega o una unión mal alineada pueden retener líquido y residuos. La limpieza posterior tendrá menos margen para compensar estos defectos. Una instalación apta para procesos higiénicos se construye combinando geometría, calidad de soldadura, selección de juntas y tratamiento de las superficies.
- Restos grasos: proceden de lubricantes, aceites de mecanizado o manipulación durante el montaje.
- Partículas y polvo metálico: pueden incorporarse durante el corte, el lijado o el transporte de componentes.
- Alteraciones térmicas: aparecen alrededor de cordones de soldadura y afectan a la uniformidad de la capa protectora.
- Residuos químicos: pueden quedar tras pruebas, limpiezas previas o intervenciones de mantenimiento.
La puesta en marcha requiere identificar qué se ha fabricado, qué fluidos circularán por la instalación y qué nivel de limpieza necesita cada circuito. Una línea para agua de lavado no plantea exactamente las mismas exigencias que un circuito que transportará un ingrediente con alto contenido en azúcar o una preparación farmacéutica. En ambos casos, dejar residuos no deseados puede complicar la validación interna y alargar el arranque productivo.
Preparar la superficie antes del primer lote
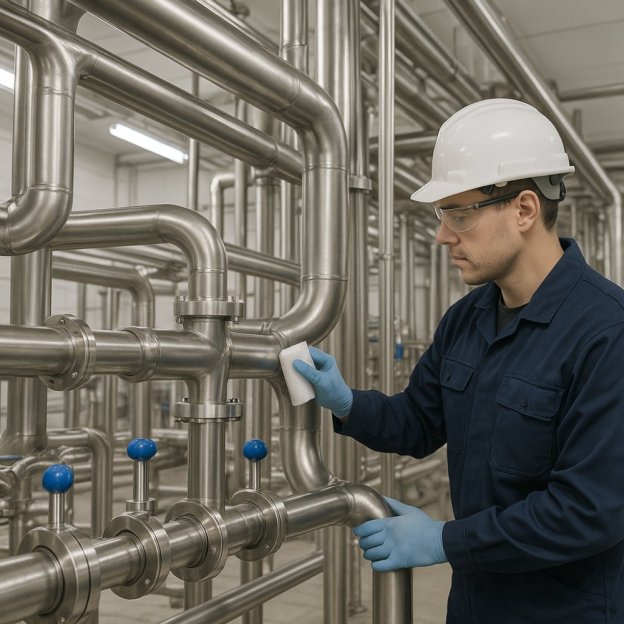
La secuencia de preparación suele comenzar con una inspección visual y documental. Los equipos revisan soldaduras, uniones, accesos para limpieza y posibles zonas con acumulación de suciedad. Después se define el tratamiento adecuado según el estado de la superficie. El desengrase elimina películas de aceite o grasa; la limpieza química puede retirar determinados residuos; y el tratamiento posterior a la soldadura actúa sobre las zonas alteradas por el calor.
Dentro de esa fase, el tratamiento de decapado para superficies de acero inoxidable elimina óxidos y contaminaciones superficiales generadas durante operaciones como la soldadura. Su aplicación requiere controlar la concentración del producto, el tiempo de contacto, la temperatura, el aclarado y la neutralización posterior. Aplicar un químico sin una secuencia definida puede desplazar el problema en lugar de resolverlo.
La elección entre intervenir en taller o en la propia planta depende de factores prácticos. Los componentes pequeños y desmontables pueden tratarse antes del montaje final. Los depósitos, colectores, grandes bastidores o redes de tubería ya instaladas necesitan, a menudo, trabajos a pie de planta. AUJOR realiza tratamientos sobre piezas e instalaciones de acero inoxidable, tanto en sus propias instalaciones como en las del cliente, una posibilidad relevante cuando desmontar una línea supondría detener equipos o afectar a una planificación de producción.
Tras el tratamiento, el aclarado tiene tanta importancia como la acción química inicial. Los residuos deben retirarse por completo, sobre todo en conducciones cerradas, donde una pequeña cantidad de líquido retenido puede volver a circular más adelante. Algunas plantas completan esta fase con pruebas de calidad sobre la superficie o con registros que permiten acreditar qué intervención se realizó, en qué circuito y bajo qué condiciones.
La preparación previa a la puesta en marcha no es un trámite documental ni una operación reservada a instalaciones nuevas. Una ampliación de tubería, la sustitución de una válvula, una reparación con soldadura o la incorporación de un depósito pueden introducir alteraciones en un sistema que ya estaba operativo. Integrar estas tareas en las paradas programadas evita que el mantenimiento correctivo llegue cuando el circuito ya presenta problemas visibles.
Si esta etapa se ejecuta de forma incompleta, la instalación puede arrancar con zonas difíciles de limpiar, corrosión localizada o residuos que obliguen a repetir lavados y detener la producción. En sectores donde un lote retenido puede alterar la planificación de toda una jornada, tratar la superficie antes del primer uso evita que una intervención de fabricación termine convertida en una incidencia operativa.

