Bandejas Rimaplast para vino: orden horizontal en bodega

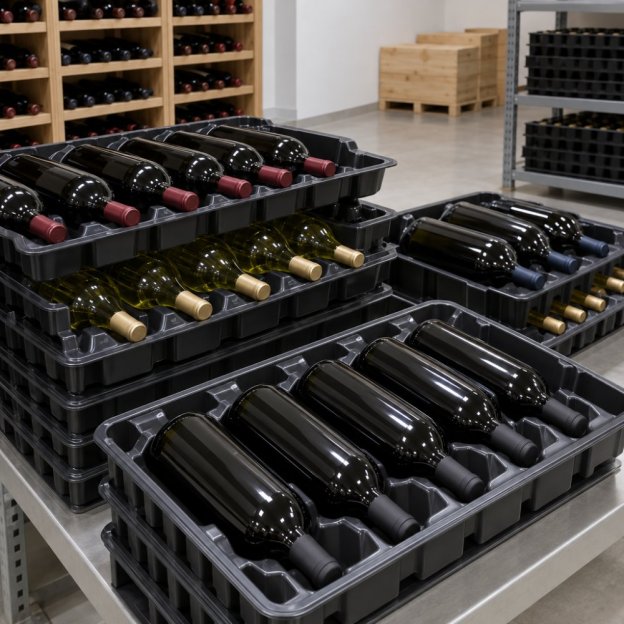
El responsable de producción de una bodega presta atención a cómo llegan, se acumulan y se desplazan las botellas entre el embotellado, el etiquetado, el almacenamiento temporal y la expedición. En esas fases, la botella aún puede pasar por varias manos, carros, transportadores o zonas de espera antes de quedar preparada para su distribución. DMASSUTUR fabrica bandejas para botellas de vino Rimaplast destinadas a mantener los envases ordenados en posición horizontal, sin necesidad de flejado entre las unidades.

Estas bandejas termoconformadas forman parte de la logística interna de muchas bodegas porque resuelven una necesidad concreta: separar las botellas, limitar el contacto directo entre ellas y crear una unidad de manipulación reconocible para el personal y para los equipos automáticos. No se trata de un embalaje de presentación para el consumidor, sino de un elemento de trabajo integrado en las operaciones de planta.

Una bandeja adaptada a la forma de la botella

La Rimaplast es una bandeja de plástico termoformado con alojamientos definidos para cada botella. Cada cavidad recibe el cuerpo del envase y ayuda a mantener una disposición regular durante el almacenamiento o los desplazamientos dentro de la bodega. La separación física entre botellas evita que queden sueltas unas contra otras, una situación que puede generar rozaduras en el vidrio, golpes en la superficie o movimientos no deseados al cambiar de ubicación una carga.

El diseño debe responder al formato real que utiliza la bodega. Una bordelesa, asociada a numerosos vinos tintos y blancos tranquilos, presenta una silueta distinta de una borgoña de hombros más suaves. Las botellas renanas son más estilizadas y altas, mientras que las cónicas requieren una geometría de apoyo específica. Agrupar todas estas referencias bajo una bandeja genérica puede provocar holguras, puntos de contacto incorrectos o dificultades para mantener una alineación uniforme.

Las bandejas Rimaplast se plantean para formatos bordelesa, borgoña, renana y cónica. Esta variedad permite que la bandeja acompañe la forma exterior de la botella sin forzarla ni dejarla excesivamente libre. Para una bodega que trabaja con varias gamas, la identificación de la bandeja asociada a cada modelo ayuda también a mantener separado el flujo de referencias durante campañas de embotellado con cambios de formato.

La posición horizontal responde a una práctica conocida en la conservación de vinos con cierre de corcho, ya que permite mantener el contacto del líquido con el tapón. Aunque las condiciones de crianza dependen de cada vino y de la organización de cada bodega, la disposición horizontal facilita que las botellas permanezcan ordenadas en pilas o conjuntos de bandejas durante los periodos de guarda, estabilización o preparación logística.

Almacenamiento horizontal sin flejado entre botellas

El flejado se emplea en logística para agrupar mercancía, especialmente cuando los productos no cuentan con una estructura propia de contención. En el caso de las botellas de vino, aplicar una sujeción exterior directamente sobre un conjunto puede añadir una tarea de preparación y otra posterior de retirada. Las bandejas Rimaplast organizan cada unidad en su cavidad, de manera que la estabilidad del grupo procede de la propia configuración de la bandeja y de su apilado.

Prescindir del flejado entre botellas simplifica determinadas operaciones internas. El operario puede retirar o colocar una bandeja sin cortar cintas ni separar agrupaciones improvisadas. Esto adquiere relevancia en jornadas donde se gestionan lotes parciales, cambios de referencia o revisiones visuales antes de trasladar el producto a otra fase.

La ausencia de fleje entre envases no significa que toda expedición pueda viajar sin sistemas adicionales de sujeción. Una vez la mercancía sale de la bodega, las condiciones de paletización, el tipo de transporte, la altura de carga y el recorrido determinan las medidas necesarias para asegurar el conjunto. La función de la bandeja se concentra en la protección y el orden de las botellas dentro de la unidad que forma.

  • Durante el embotellado, la bandeja permite reunir botellas vacías o llenas con una orientación homogénea.
  • En las zonas de espera, mantiene separadas las unidades mientras se completa un lote o se realiza una comprobación.
  • En almacén, facilita la disposición horizontal de botellas en grupos definidos.
  • En movimientos internos, ofrece una base estructurada para carros, mesas de trabajo o sistemas de transporte.

Formatos que condicionan la organización de la línea

En una línea de vino, el formato de botella afecta a más elementos que a la imagen final del producto. Cambia el ajuste de guías, la selección de cajas, la lectura de determinados equipos y la forma de cargar los envases antes o después de cada operación. Por esa razón, la bandeja utilizada no puede quedar al margen de la planificación de formato.

Una botella bordelesa admite una distribución muy extendida en bodegas por su perfil recto y sus hombros definidos. La borgoña, por su parte, necesita cavidades compatibles con su cuerpo más ancho y redondeado. En las botellas renanas, la altura y la esbeltez condicionan el punto de apoyo. Las cónicas añaden otra variable, ya que su silueta puede variar de forma apreciable entre referencias.

La elección de una bandeja ajustada permite que las botellas se presenten de manera repetible ante el siguiente punto de trabajo. Si una mesa recibe los envases siempre en una posición reconocible, el operario identifica con rapidez la orientación y el espacio disponible. En una instalación automatizada, esa regularidad facilita el paso por sistemas donde la posición inicial condiciona la recogida, el traslado o la colocación posterior.

Este aspecto es especialmente visible durante los cambios de producción. Una bodega puede embotellar por la mañana una referencia en bordelesa y preparar más tarde otra en borgoña, con distintas etiquetas, cápsulas y agrupaciones finales. Mantener bandejas asociadas a cada formato reduce la necesidad de improvisar soportes temporales para las botellas que esperan entre etapas.

Uso manual y compatibilidad con procesos robotizados

Las bandejas para vino pueden incorporarse tanto a operaciones manuales como a flujos robotizados. En una bodega de menor volumen o en una zona de trabajo concreta, el personal puede utilizarlas para colocar, revisar y mover botellas de forma ordenada. La bandeja define las posiciones y evita que el vidrio quede directamente sobre una superficie de trabajo o mezclado en una caja de uso temporal.

En procesos automatizados, el interés se sitúa en la repetición de la disposición. Un robot de carga y descarga, un sistema de transporte o una estación de manipulación necesita recibir elementos en posiciones previsibles. La bandeja actúa como soporte de las botellas y ayuda a conservar la separación entre envases durante el recorrido. Las características de integración dependen de la maquinaria instalada, del tamaño de la bandeja y de la secuencia concreta de la línea.

La fabricación termoconformada permite desarrollar bandejas a medida para responder a esas condiciones de uso. El punto de partida es el envase que se quiere proteger: sus dimensiones, su base, la zona de mayor diámetro y la manera en que será recogido o depositado. A partir de ahí, la bandeja debe encajar en la operativa prevista sin introducir pasos innecesarios para el equipo de planta.

La bandeja como elemento de circulación interna

Una botella de vino puede recorrer diferentes áreas antes de salir de la instalación: descarga de envases, embotellado, operaciones de acabado, control, almacenamiento y preparación de pedidos. No todas las bodegas siguen el mismo recorrido, pero en todas ellas existe algún momento en que el vidrio requiere una agrupación estable para pasar de una etapa a otra.

Las bandejas Rimaplast permiten que esa agrupación conserve una lógica desde el principio. El mismo soporte puede acompañar las botellas en una mesa manual, en una zona de acumulación o en una secuencia robotizada, siempre que el diseño se haya seleccionado para el formato y la instalación correspondientes. Así se evita recurrir a soluciones provisionales que mezclan envases, dificultan su identificación o exponen el vidrio al contacto continuo.

Para el personal de bodega, la utilidad cotidiana está en trabajar con botellas delimitadas, horizontales y separadas, sin incorporar flejes entre las unidades para formar cada conjunto de manipulación.
Cuando las pequeñas grietas transforman engranajes: el impacto invisible de ajustar procesos

Cuando las pequeñas grietas transforman engranajes: el impacto invisible de ajustar procesos

Cuando las pequeñas grietas transforman engranajes: el impacto invisible de ajustar procesos

En una planta industrial al norte de España, un operario detectó un leve desajuste en la calibración de una máquina que, a simple vista, parecía insignificante: un giro mínimo fuera del rango estándar. Nadie hubiera esperado que esa mínima variación, apenas perceptible para el sensor principal, derivara semanas después en una reducción notable del desgaste de componentes y un ahorro energético visible. Esa historia ilustra algo que muchas veces se pasa por alto en la gestión diaria de los procesos industriales: cómo pequeños ajustes pueden desencadenar efectos profundos y duraderos.

El reto más habitual no es encontrar estos detalles técnicos sino entender su potencial real y verlos dentro del contexto productivo. Por ejemplo, modificar la presión de aire comprimido utilizada en sistemas neumáticos puede parecer trivial —un ajuste de 0,2 bares— pero al cabo de meses reduce la fatiga mecánica en válvulas y evita paradas imprevistas. Sin embargo, es imprescindible analizar cada caso con perspectiva crítica; no todos los cambios mínimos arrojan resultados positivos iguales ni inmediatos.

Aquí propongo una guía práctica para observar y gestionar esos pequeños cambios con mirada analítica y realista:

  1. Observar sin prejuicios ni prisas. Antes de intervenir sobre cualquier parámetro hay que registrar datos detallados durante un periodo suficiente. En 2026 contamos con sensores IoT más avanzados, pero la interpretación humana sigue siendo crucial para distinguir fluctuaciones normales de desviaciones significativas. Un ejemplo sería monitorizar vibraciones con dispositivos conectados para identificar cuándo se amplifican sin motivo aparente.
  2. Priorizar ajustes incrementales y segmentados. Cambiar demasiado rápido o simultáneamente puede confundir causas y efectos. Mejor hacer pequeños cambios por zonas o líneas específicas y documentar resultados con precisión temporal para evaluar impactos reales. Por ejemplo, reducir ligeramente la velocidad de una cinta transportadora puede mejorar la calidad del embalaje sin afectar productividad si se hace paso a paso.
  3. Evaluar consecuencias indirectas. A menudo un cambio menor afecta otras variables interrelacionadas dentro del sistema. Reducir consumo eléctrico en motores principales puede alterar temperaturas internas o tiempos otorgados a ciclos automáticos; estas vinculaciones merecen seguimiento minucioso. Esa visión sistémica ayuda a evitar “soluciones” que trasladen problemas o generen nuevos cuellos de botella acumulativos.
  4. Incluir a operarios e ingenieros en el análisis continuo. La experiencia directa suele detectar detalles que escapan al monitorizado automático. Además, incorporar sus observaciones fomenta compromiso con mejoras sostenidas y mejor identificación temprana de posibles desviaciones futuras.
  5. No perder perspectiva temporal ni financiera. Algunas modificaciones generan beneficios visibles sólo a medio o largo plazo —como mejorar tiempos medios entre fallos o extender vida útil— mientras otras pueden implicar inversión inicial justificada si se evalúan costes integrales reales versus ahorros futuros netos.

No todos los ejemplos son igual de aplicables según sector o tecnología empleada; por ello conviene contrastar casos similares documentados por terceros o adaptarlos cuidadosamente.
Un estudio reciente publicado sobre optimización energética muestra cómo pequeños ajustes en sistemas electromecánicos lograron reducir emisiones hasta un 15% anual en instalaciones industriales modernas sin comprometer producción.

A medida que desplegamos herramientas digitales más sofisticadas e inteligencia artificial capaz de simular escenarios complejos en tiempo real, podría emergir cierta tentación hacia automatizaciones inmediatas o intervenciones radicales. La prudencia invita a combinar esas posibilidades con análisis críticos basados en observación directa y diálogo constante con quienes realmente viven cada día la maquinaria.»

Así pues, más allá del brillo tecnológico o los grandes rediseños estratégicos está la fuerza silenciosa que aportan esos pequeños retoques aplicados con conocimiento humano profundo: como microgrietas invisibles que moldean lentamente el pulso robusto pero flexible del entramado productivo moderno.

FUSTACAP ante sol y lluvia: tarima exterior duradera

Al terminar una jornada de lluvia en la terraza de un restaurante, el equipo de limpieza retira el agua acumulada, recoloca el mobiliario y prepara el espacio para el siguiente servicio. El pavimento exterior queda expuesto a una secuencia repetida de humedad, pisadas, cambios de temperatura y manchas de uso que no admite la misma respuesta que una tarima interior o una superficie decorativa de poca exigencia.

La tarima exterior composite FUSTACAP se plantea para este tipo de zonas abiertas: terrazas residenciales, perímetros de piscina, patios de restauración, azoteas transitables o áreas comunes de promociones. Su composición tecnológica busca mantener un aspecto estable frente a los agentes climáticos sin recurrir a las tareas periódicas de barnizado, aceitado o pintado asociadas a la madera natural.

Una superficie exterior sometida a ciclos continuos

Sol directo durante buena parte del verano, lluvia, humedad ambiental, heladas puntuales y suciedad arrastrada desde el jardín forman parte de la vida útil de una tarima instalada al aire libre. A esto se añade el uso: sillas que se desplazan, mesas, macetas, calzado húmedo, mascotas o niños entrando y saliendo de una piscina.

En una vivienda unifamiliar, estos esfuerzos se concentran sobre todo durante fines de semana y periodos vacacionales. En un establecimiento de hostelería, el tránsito puede extenderse durante muchas horas al día y dejar poco margen para operaciones de conservación. La elección del material afecta entonces al trabajo del instalador y a la rutina posterior de quien gestiona el espacio.

Qué distingue a FUSTACAP en una tarima exterior composite

FUSTACAP es una tarima sintética revestida, concebida para quedar protegida frente a las manchas comunes que aparecen en entornos de uso intenso, como centros comerciales, piscinas o restaurantes. Esa capa de revestimiento permite afrontar con mayor tranquilidad incidencias habituales: derrames de bebidas, restos de comida, cremas solares o suciedad superficial procedente del exterior.

Tafim Pavimentos incorpora esta gama dentro de sus tarimas sintéticas para exterior, destinadas a proyectos en los que la resistencia al clima y la menor dependencia de tratamientos periódicos forman parte de la decisión técnica. La protección superficial no elimina la necesidad de actuar ante un derrame, pero evita que el material dependa de aceites, ceras o barnices para conservarse.

Ausencia de mantenimiento no significa falta de limpieza

La ausencia de mantenimiento se refiere a que la tarima no requiere lijados, repintados ni aplicaciones regulares de productos protectores para mantener su función exterior. Esta diferencia es relevante para administradores de fincas, propietarios de segundas residencias y responsables de terrazas comerciales, donde programar trabajos de conservación puede implicar cerrar una zona o mover mobiliario.

La limpieza ordinaria sigue siendo necesaria. Retirar hojas, polvo, restos orgánicos y residuos después de un evento ayuda a conservar una superficie ordenada y a evitar que la suciedad se acumule en las juntas. En zonas de piscina, también interesa eliminar pronto los restos de crema solar y las marcas ocasionadas por el uso diario, especialmente durante los meses de mayor actividad.

Para el instalador, esta condición cambia la conversación con el cliente final. No se promete una superficie que ignore el uso, sino un revestimiento exterior que no exige el calendario de conservación propio de la madera natural. La entrega del proyecto puede incluir instrucciones sencillas de limpieza y pautas para no emplear productos incompatibles con el acabado.

La resistencia climática empieza en la instalación

Una tarima diseñada para soportar intemperie necesita instalarse sobre una base estable, con estructura adecuada y evacuación prevista para el agua. El soporte no debe convertirse en un punto de acumulación permanente de humedad ni impedir la ventilación inferior. La pendiente, los encuentros con paredes, los remates de borde y las distancias de dilatación tienen consecuencias visibles con el paso de las estaciones.

También importa definir el uso antes de elegir el acabado. Una terraza junto a una cocina exterior recibe grasa y salpicaduras distintas a las de un solárium privado. Un patio comunitario puede soportar carros, sillas y un tránsito más constante. Estas condiciones determinan qué zonas requieren mayor atención en el montaje y dónde interesa prever accesos para limpiar bajo la tarima si fuera necesario.

Aplicaciones para espacios residenciales y profesionales

FUSTACAP encaja en obras donde el cliente busca una apariencia de tarima en un espacio abierto, pero quiere evitar la renovación frecuente del acabado. En vivienda, puede utilizarse para prolongar la estancia hacia el jardín o resolver una plataforma alrededor de una piscina. En restauración y alojamientos, permite revestir áreas de uso repetido que deben estar preparadas para reaperturas diarias y limpiezas rápidas.

Antes de elegir una tarima exterior composite, lo primero que hay que revisar es la exposición real de la zona: horas de sol, presencia de agua, tipo de tránsito, posibles manchas y condiciones del soporte. Con esa información, instalador y propietario pueden definir la solución constructiva y el acabado más coherentes con el uso previsto.

Cuando la precisión fragmentada trastoca el engranaje

Cuando la precisión fragmentada trastoca el engranaje

Cuando la precisión fragmentada trastoca el engranaje

En una planta industrial avanzada, donde la automatización y las tecnologías de inteligencia artificial orquestan cada movimiento, un equipo decidió invertir recursos en optimizar una sección muy específica: la calibración ultrarrápida de una máquina de ensamblaje. La mejora fue notable, medible y celebrada. Sin embargo, lo que parecía un triunfo puntual se transformó en un inesperado laberinto de cuellos de botella y desajustes, como si el ritmo acelerado de aquel solo tornillo perturbara el pulso natural del conjunto.

Este fenómeno no es exclusivo de lo tangible ni del mundo manufacturero; es un reflejo profundo de cómo los sistemas complejos responden a las intervenciones parciales. La optimización segmentada puede otorgar ventajas aparentes, pero ignorar el ecosistema entero desnuda limitaciones estructurales difíciles de prever e incluso contraproducentes. Lo que sucede al focalizar esfuerzos sin comprender las interacciones globales puede equipararse a intentar embellecer una pieza de un reloj sin atender a cómo esa pieza sincroniza con todo su mecanismo.

En el ámbito industrial contemporáneo, sobre todo en este año 2026 donde la convergencia entre maquinaria inteligente y procesos integrados alcanza niveles inéditos, muchos responsables tienden a priorizar zonas tácticas antes que estratégicas. El impulso por alcanzar indicadores visibles —como reducir tiempos o minimizar costes en un tramo— alimenta decisiones a corto plazo que pueden invisibilizar la complejidad sistémica inherente. El resultado es una tensión interna: mejoras locales que tensionan las etapas posteriores o anteriores, provocando nuevas fuentes de ineficiencia.

Pensemos en cadenas productivas donde los sensores detectan fallos casi instantáneamente en subprocesos específicos, permitiendo ajustes automáticos. Si bien esta capacidad representa un salto cualitativo respecto al pasado, también genera la falsa ilusión de control total sobre cada fragmento particular. Sin embargo, esos ajustes finos pueden acelerar ritmos indiscriminadamente, saturar buffers o desbalancear inventarios sin que se tenga claro cuánto afectará al flujo completo. La falta de visibilidad holística convierte todo avance puntual en una fuente potencial de desequilibrios invisibles.

Esta dinámica también tiene su lado humano y cultural dentro las organizaciones industriales. Los equipos especializados suelen argumentar que sus mejoras son indispensables sin contar con perspectivas interdisciplinarias o sin dialogar con departamentos vecinos. Se generan así silos donde cada uno protege su zona con indicadores específicos ajenos a otras metas corporativas más amplias —que incluyen sostenibilidad, calidad global o tiempos totales—. Los debates terminan siendo cruce de métricas incompatibles más que conversaciones integradoras.

Por ello, cuando hablamos de optimización hoy día no basta enfocarse en partes aisladas; hace falta adoptar marcos flexibles capaces de mapear interdependencias y anticipar reacciones en cascada dentro del ciclo productivo completo. Herramientas orientadas al análisis predictivo y simulaciones digitales pueden ofrecer esa panorámica más rica y menos sesgada —aunque tampoco garantizan certezas absolutas—. Una lectura moderada podría recomendar evaluar cada propuesta local bajo criterios vinculantes que valoren impacto sobre el conjunto antes que beneficios inmediatos específicos.

De manera indirecta, esto refleja dilemas culturales propios del progreso tecnológico actual: ¿hasta qué punto confiamos en soluciones puntuales frente a estrategias integrales? ¿Cómo equilibramos velocidad e integración? Y quizás lo más inquietante: ¿qué nos enseña esta tensión sobre nuestra relación con sistemas crecientemente automatizados e inteligentes?

No es sencillo responder sin caer en dogmatismos ni simplificaciones excesivas. Sin embargo, reconocer esta paradoja invita a repensar prioridades desde una actitud crítica pero abierta, poniendo énfasis en la interacción dinámica entre piezas y no solo en sus virtudes aisladas —un planteamiento que probablemente marcará debates futuros alrededor del diseño y gestión industrial, tal como expone recientemente un estudio sobre sistemas adaptativos robustos disponible
en Nature.

Así pues, mientras algunos continúan afinando componentes individuales hasta niveles impensables hace apenas unos años, otros buscan comprender ese entramado invisible pero imprescindible que mantiene viva la maquinaria global desde sus múltiples conexiones íntimas y delicadas. Y quizá ahí reside uno de los mayores retos para el sector industrial hacia adelante: encontrar esa sutil armonía entre detalles y totalidad sin perder perspectiva humana.

Cuando la maquinaria susurra su retraso: el cuello de botella que no se ve

Cuando la maquinaria susurra su retraso: el cuello de botella que no se ve

Cuando la maquinaria susurra su retraso: el cuello de botella que no se ve

Imagina una planta industrial en pleno ritmo de producción, donde todo aparentemente funciona como un reloj. Cada estación se mueve con precisión, las máquinas emiten su zumbido habitual y los operarios actúan con familiaridad. Pero a pesar de esta apariencia pulida, hay momentos en que el flujo se interrumpe sutilmente, sin señales claras. ¿Cómo puede ser que la productividad caiga si todo parece estar en orden? Ahí es cuando la maquinaria no solo trabaja contra el tiempo, sino que también se convierte en ese intruso casi invisible llamado cuello de botella.

¿Qué hace que un cuello de botella en maquinaria sea «invisible»?

No todos los cuellos de botella manifiestan su presencia con ruidos estruendosos o paradas evidentes. En ocasiones, son microdesequilibrios repetidos, pérdidas mínimas aquí y allá, acumulaciones imperceptibles de pequeñas ineficiencias que no saltan a la vista ni en una supervisión superficial.

Por ejemplo, una máquina cuyo mantenimiento está programado según estándares genéricos podría empezar a acusar desgaste mucho antes del siguiente servicio previsto. La disminución real en su rendimiento puede ser sutil —un par de segundos extra por ciclo— pero esta ralentización sumada durante horas o días genera un efecto dominó para toda la línea.

Además, las tecnologías todavía insuficientemente integradas o con sistemas de control poco flexibles pueden complicar aún más esa detección temprana. El afán por mantener indicadores globales “en verde” resulta a veces engañoso porque oculta estas pérdidas parciales dentro del promedio total.

¿Por qué es tan complejo identificarlo a tiempo?

En muchos entornos productivos modernos, la atención suele centrarse en datos generalistas o indicadores financieros agregados. Los responsables rara vez disponen o analizan métricas específicas minuto a minuto que podrían revelar esas pequeñas brechas persistentes.

El problema aumenta cuando las máquinas forman parte de cadenas largas y entrelazadas; un ligero retraso pasa desapercibido porque justo después alguna otra etapa acude al rescate absorbiendo ese margen extra mediante buffers o paradas parciales menos notorias.

Tampoco ayuda que el personal operativo asuma esas ralentizaciones ocasionales como una condición del entorno o consecuencia inevitable del desgaste normal. Sin una cultura corporativa orientada al análisis riguroso y preventivo del proceso completo —y no solo fragmentado por puestos— estos cuellos continúan avanzando sigilosos.

¿Cómo relacionar este fenómeno con la transformación digital e Industria 4.0 del 2026?

Aunque la digitalización avanzada ofrece herramientas poderosas —desde sensores IoT hasta inteligencia artificial aplicada al análisis predictivo— sigue siendo imprescindible comprender que disponer de datos no significa automáticamente usarlos bien.

La diferencia radica justamente en interpretar esos datos para detectar desviaciones mínimas antes incluso de traducirse en descensos problemáticos reales. La automatización completa podría crear la ilusión falsa de procesos impecables mientras ciertos pequeños atascos persisten sin ser identificados.

Recientes estudios sobre Industria 4.0 muestran cómo muchas fábricas mejoran visibilidad, pero alertan también sobre la necesidad humana crítica: sin expertos capaces de leer e interpretar esas nuevas métricas contextualmente, el “cuello invisible” seguirá allí.

¿Qué consecuencias tiene ignorar esos pequeños bloqueos?

Parece obvio pensar que unos segundos extra aquí y allá no alteran significativamente los resultados finales; sin embargo, cuando estos tiempos acumulativos afectan etapas clave en cadena productiva ocurre:

  • Pérdida progresiva de capacidad real útil: La línea nunca aprovecha plenamente su potencial máximo disponible.
  • Aumento oculto de costes variables: Energía consumida durante ciclos más largos incrementa gastos que difícilmente aparecen reflejados separados.
  • Dificultad para cumplir plazos estrictos: La incertidumbre crece cuando fases previas entregan justo lo necesario pero sin margen para imprevistos posteriores.
  • Erosión silenciosa del compromiso operativo: Trabajadores y técnicos acostumbrados a convivir con esa lentitud tienden a resignarse evitando proponer mejoras disruptivas.

¿Es posible erradicar este “cuello invisible” o siempre habrá un margen inaccesible?

No existe una respuesta tajante válida para todas las situaciones industriales. Por supuesto que reducirlo al mínimo debe ser objetivo permanente y alcanzable con inversiones inteligentes combinando tecnología adecuada y formación continua del personal técnico.

No obstante, también hay contextualizaciones donde algunas máquinas tienen límites físicos intrínsecos (materiales empleados, diseños establecidos) difíciles —y costosos— de superar sin cambios profundos estructurales o estratégicos asociados a producto o método productivo mismo.

Por ello resulta crucial enfocar esfuerzos desde sistemas integrados pero flexibles, donde tanto ingeniería como operaciones interactúen compartiendo información transparente y adaptativa ante variables cambiantes propias del mercado global contemporáneo del 2026.

¿Qué reflexiones debería hacerse quien dirige plantas industriales respecto a estos fenómenos?

A menudo los responsables ponen énfasis excesivo en eventos ostensibles —averías fuertes, paradas totales— relegando condiciones latentes aunque igual o más dañinas al largo plazo. Reconocer que ciertas máquinas aparentan funcionar perfectamente cuando realmente frenan imperceptiblemente abre una puerta muy valiosa hacia optimizaciones profundas y sostenibles.

Cabe preguntarse entonces: ¿cómo equilibrar inversión tecnológica con cultura organizativa? ¿qué peso dar al talento humano especializado versus soluciones automáticas? Y también: ¿estamos preparados para aceptar esas pérdidas menores como parte inherente o nos atrevemos a buscar niveles superiores manteniendo humildad crítica frente al error?

El instante en que el engranaje ideal se atasca sin remedio

Cuando la teoría no sostiene la maquinaria: procesos que tropiezan en su puesta en marcha

body {
font-family: Georgia, serif;
line-height: 1.6;
max-width: 900px;
margin: 2rem auto;
padding: 0 1rem;
color: #2c3e50;
}
h1 {
font-size: 2.4rem;
margin-bottom: 1.5rem;
font-weight: 700;
}
h2 {
margin-top: 2rem;
font-weight: 600;
color: #34495e;
}

El instante en que el engranaje ideal se atasca sin remedio

En una planta de ensamblaje ubicada en un polígono industrial cualquiera —pongamos que cerca de Tarragona—, el equipo directivo decidió implementar un proceso de producción basado en algoritmos predictivos para optimizar el flujo de materiales y minimizar tiempos muertos. El planteamiento era impecable sobre el papel. La simulación digital mostraba una línea perfectamente sincronizada, con una eficiencia superior al estándar habitual y un ahorro palpable en costes operativos.

Sin embargo, durante las primeras jornadas tras su lanzamiento hubo interrupciones recurrentes; máquinas paraban inesperadamente, órdenes se solapaban y la coordinación entre operarios y la inteligencia artificial presentaba fallos inexplicables. Lo que funcionaba magistralmente en los modelos virtuales no lograba replicarse bajo las condiciones reales, donde factores tan simples como variaciones mínimas en la humedad ambiental o pequeñas desviaciones humanas alteraron toda la cadena.

Los grietas invisibles del diseño conceptual

Este tipo de situaciones revelan una constante incómoda para cualquier industria avanzada en este año : ciertos procesos que parecen perfectos cuando sólo contemplan variables digitales o teorías óptimas suelen desmoronarse a la mínima señal del mundo físico impredecible. Resulta fascinante comprobar cómo modelos detallados de simulación multimodal pueden ignorar detalles críticos como la fatiga psicológica real de quienes manejan las máquinas o la disrupción ocasional provocada por intercambios informales no reflejados en los softwares.

La brecha radica a menudo en subestimar aquello que escapa a los datos controlados, aquella “zona gris” donde entra lo humano, lo ambiental o incluso lo accidental.

Un ejemplo práctico entre máquinas conectadas y operadores en carne y hueso

Recientemente tuve acceso a un informe interno de una fábrica automovilística que implementó un sistema integrado de robótica colaborativa —conocidos como cobots— para apoyar tareas repetitivas junto a trabajadores humanos. La esperanza era alcanzar mayor productividad sin perder flexibilidad ni seguridad laboral.

No tardaron en surgir fricciones inesperadas. Algunos trabajadores experimentaban sensación constante de vigilancia o presión, llegando incluso a alterar sus hábitos de descanso para ajustarse al ritmo impuesto por los robots. Además, surgían problemas técnicos relacionados con interferencias electromagnéticas ocasionadas por equipos auxiliares ajenos al nuevo sistema automatizado.

A pesar del despliegue tecnológico avanzado, aquel proceso apenas cumplía los criterios previstos inicialmente debido a estas tensiones invisibles entre máquina y persona.

¿Por qué confían tanto las empresas en métodos que fallan?

Casi siempre está detrás una confianza excesiva en parámetros cuantificables y métricas simplificadas obtenidas mediante inteligencia artificial o análisis estadístico avanzado. En cierto modo es lógico pues esas herramientas permiten visualizar tendencias generales y dar pautas objetivas mucho más rápido que cualquier auditoría humana tradicional.

No obstante, existe una tendencia peligrosa cuando se margina o infravalora todo aquello intangible o difícilmente medible —como las emociones del equipo o las variaciones mínimas del entorno físico— porque esos aspectos suelen ser vistos como “ruido” errático más que información útil. Este sesgo conduce a diseñar procedimientos rígidos e ilusoriamente perfectos pero vulnerables ante cualquier desviación con sello humano.

Ajustar el pulso técnico al latido orgánico del trabajo real

Para afrontar estas discrepancias emergentes es necesario abordar con honestidad las limitaciones inherentes a cada propuesta tecnológica y contemplar desde etapas tempranas escenarios alternativos donde se integre el factor humano junto al automatismo.
No basta con construir sofisticados sistemas digitales; deben acoplarse sistemáticamente espacios para supervisión crítica continua basada tanto en experiencia directa como retrospectiva.

Ello implica cambios organizativos profundos:

  • Promover canales abiertos donde empleados puedan reportar incidencias subjetivas relacionadas con nuevas implementaciones sin miedo ni burocracia excesiva.
  • Estructurar ciclos cortos de ensayo-error integrando lecciones aprendidas antes de masificar cualquier cambio radical para evitar riesgos sistémicos mayores.
  • Mantener flexibilidad suficiente para modificar manuales operativos conforme evoluciona también el contexto no previsto originalmente por algoritmos ni directrices corporativas.
  • Diversificar perspectivas incluyendo expertos multidisciplinares capaces de valorar interacciones inesperadas entre tecnología, ambiente e intervención humana.

Mitos persistentes alrededor del “proceso perfecto”

Suele creerse erróneamente que dedicar inversiones millonarias a software ultramoderno o maquinaria robótica garantiza simetría absoluta entre modelo teórico y funcionamiento práctico. Se olvida así que el valor reside más bien en adaptar constantemente esos recursos según retroalimentación concreta obtenida dentro del propio entorno productivo real.
No existe receta infalible ni fórmula mágica invisible capaz justamente porque los procesos industriales conviven con elementos imposibles de predecir completamente y sujetos a evolución dinámica constante.

Dicho esto queda espacio también para reconocer avances evidentes gracias a algunas metodologías aplicadas prudentemente. Por ejemplo:
la combinación inteligente entre gemelos digitales actualizados casi simultáneamente con sensores IoT permite anticipar diversas anomalías técnicas antes de precipitar parones graves.
Pero esta capacidad tiene sentido pleno sólo si se complementa con cultura organizacional orientada hacia escuchar también señales menos evidentes -y eso no siempre ocurre – convirtiendo ruido aparente en conocimiento válido adaptable permanentemente.
En definitiva, explorar avances tecnológicos debe hacerse siempre acompañados por gestión humana sensible e integrada dentro del entramado operativo cotidiano para evitar esperpentos funcionales disfrazados bajo etiquetas glamorosas.

Navegando entre promesas y obstáculos visibles aún hoy

Si nos fijamos además hacia tecnologías emergentes protagonizadas por inteligencia artificial generativa aplicada directamente sobre control completo de líneas industriales habrá aún episodios similares donde abundarán desviaciones inesperadas.
Esto sucederá porque ninguna herramienta puede sustituir o anular completamente complejidades emocionales, culturales e incidentales presentes desde hace milenios cada vez que grupos humanos trabajan coordinadamente frente a máquinas robustas.
Y quizá ese matrimonio contradictorio será también motivo permanente para repensar estrategias priorizando equilibrio consciente antes que automatización absoluta purista sin margen alguno para errores “humanos”.

Cuando lo Invisible se Cuela en la Producción

Cuando lo Invisible se Cuela en la Producción

Cuando lo Invisible se Cuela en la Producción

Aquel día en la planta, el equipo técnico pasó horas revisando las métricas habituales: rendimiento de máquinas, ratios de defectos visibles y tiempos de ciclo. Sin hallar nada anómalo, aceptaron que todo funcionaba. Sin embargo, semanas después, una desviación apenas perceptible en la calidad del producto final empezó a generar costes inesperados y retrasos persistentes. ¿Qué pasó? La respuesta no estaba en esos indicadores familiares sino en un fallo oculto que ninguna estadística estándar había detectado.

En 2026, con la digitalización y la automatización dominando los procesos industriales, pensar que sólo con los indicadores clásicos se puede entender el pulso real de una fábrica es cada vez más ingenuo. Medir eficiencia o productividad sin considerar variables menos visibles a primera vista puede llevar a interpretaciones incompletas o directamente erróneas.

Por ejemplo, aspectos como el desgaste progresivo pero irregular de componentes internos suelen pasar desapercibidos cuando solo se monitorean los tiempos medios entre fallos o las tasas globales de defectos. Hay elementos que no provocan paradas inmediatas ni incrementan alarmas claras; sin embargo, desgastan recursos energéticos o elevan microvariaciones térmicas que afectan el comportamiento a largo plazo. Esta clase de «ruido industrial» queda fuera del radar habitual pero no por ello es menos dañino.

Otro error frecuente radica en depender exclusivamente de indicadores basados en datos cuantitativos tradicionales y dejar fuera las observaciones cualitativas del personal operativo o los pequeños reportes anecdóticos. Muchas veces son los trabajadores quienes perciben cambios sutiles —un sonido diferente en una máquina, una vibración atípica— antes incluso que cualquier sistema predictivo pueda señalar algo concreto.

La integración avanzada de inteligencia artificial ha aportado grandes avances para detectar patrones complejos mediante análisis multidimensionales. No obstante, aún existe un hueco complicado: interpretar correctamente esas alertas dispersas dentro del contexto particular de cada proceso industrial y decidir cuándo intervenir antes de que un problema microscópico escale a crisis mayores. En este sentido no basta con acumular datos; hace falta también experiencia humana para traducir esas señales aparentemente insignificantes.

Además, la obsesión por indicadores globales como OEE (Overall Equipment Effectiveness) puede desviar la atención del origen real de las ineficiencias si no se acompañan con métricas específicas diseñadas para cada maquinaria y proceso específico. El riesgo está en transformar un entorno complejo en números planos donde lo matiz no tiene espacio. Por eso conviene combinar parámetros clásicos con nuevas aproximaciones adaptadas al particular perfil tecnológico y humano de cada instalación.

También cabe reflexionar sobre cómo influyen factores externos casi invisibles: condiciones ambientales variables dentro de las instalaciones (humedad cambiante o contaminantes microscópicos), alteraciones mínimas en suministros energéticos o materias primas que pasan inadvertidas temporalmente pero merman paulatinamente la capacidad productiva y la durabilidad del equipo.

A pesar del avance tecnológico actual, sigue siendo vital fomentar un ecosistema donde converjan observación técnica rigurosa y sensibilidad operativa basada en experiencia directa e intuición informada por formación constante. Un equilibrio donde el análisis numérico sea complementado por escuchas activas al terreno permite anticipar imprevistos antes que los indicadores convencionales puedan revelar pérdidas económicas más notorias.

Para profundizar sobre tendencias emergentes en control industrial inteligente y prevención temprana, existen plataformas especializadas que ofrecen perspectivas enriquecedoras – sin buscar vender soluciones concretas – como la International Society of Automation, donde desde 2026 se promueve una visión crítica sobre cómo integrar mejor tecnología y factor humano frente a errores invisibles.

Es inevitable preguntarse si dentro del auge digitalizado también debemos redescubrir formas sensitivas ancestrales aplicadas al mundo moderno: observar más allá de los gráficos; prestar atención a signos menos ortodoxos; aceptar que ciertos problemas pueden residir justo allí donde menos esperamos medirlos con precisión.
Así se preserva la integridad real del activo industrial frente a fluctuaciones encubiertas capaces de ensombrecer resultados hasta límites poco evidentes pero decisivos.

Contaminación férrica tras el mantenimiento de acero inoxidable

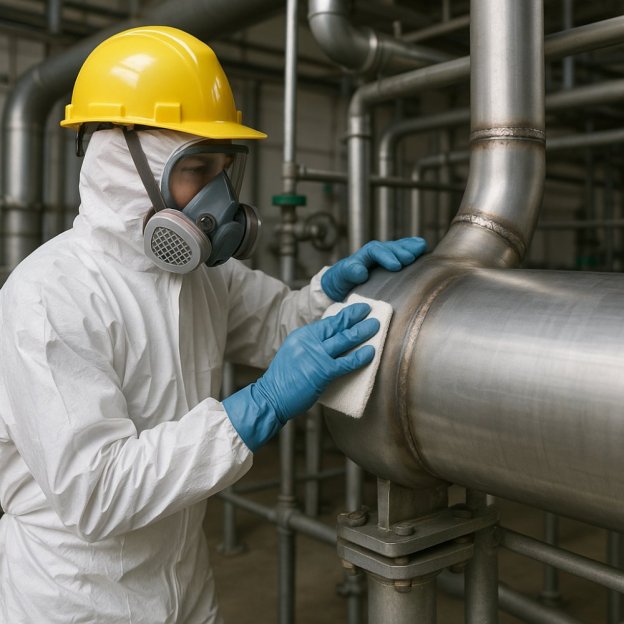
La contaminación férrica es la transferencia de partículas de hierro al acero inoxidable durante su fabricación, reparación o mantenimiento. Parece un defecto menor, pero puede acabar generando manchas de óxido, zonas de corrosión localizada y dudas razonables sobre la limpieza de una instalación.

Este problema afecta especialmente a responsables de mantenimiento de plantas alimentarias, químicas y farmacéuticas que trabajan con tuberías, depósitos, bastidores y equipos inoxidables instalados desde hace años. El error recurrente consiste en tratar el inoxidable como un metal inmune a cualquier manipulación. No lo es. Resiste la corrosión gracias a una capa pasiva superficial, y esa protección puede alterarse cuando se suelda, se rectifica o se trabaja cerca de acero al carbono.

El hierro ajeno no desaparece por estar sobre inoxidable

Una amoladora utilizada antes sobre acero al carbono, un cepillo metálico sin identificar o unas partículas proyectadas durante una reparación pueden dejar residuos sobre el inoxidable. A simple vista, el componente puede conservar un aspecto correcto. El problema aparece después, a veces tras varios ciclos de limpieza, humedad ambiental o exposición a productos de proceso.

Las manchas rojizas que surgen alrededor de una unión soldada o junto a una zona intervenida no siempre indican que el acero inoxidable haya fallado. Con frecuencia revelan que hay hierro libre en la superficie. Ese hierro se oxida antes que el material base, ensucia el acabado y puede crear puntos donde la película protectora pierde continuidad.

La diferencia importa mucho en instalaciones sometidas a lavado frecuente. Una tubería de proceso que transporta salmueras, productos lácteos o preparados químicos no admite improvisaciones en sus superficies interiores. Si el mantenimiento deja restos de fabricación o contaminación metálica, el equipo puede empezar a requerir inspecciones y limpiezzas correctivas que se habrían evitado con una intervención bien planteada.

La reparación debe planificarse antes de abrir la orden de trabajo

La prevención empieza por separar herramientas y consumibles. Discos abrasivos, cepillos, mordazas, cadenas de elevación y mesas de trabajo utilizados con acero al carbono no deberían pasar sin control a una zona destinada al inoxidable. Esta disciplina parece elemental, pero sigue fallando en paradas de mantenimiento donde intervienen varios contratistas y el ritmo de producción presiona para terminar rápido.

También hay que proteger las áreas cercanas a la reparación. Durante una soldadura, las proyecciones, el calor y la decoloración térmica modifican la superficie. Limitar el trabajo al cordón sin valorar la zona afectada por el calor es una práctica incompleta. El acabado posterior forma parte de la reparación, no un añadido estético que se decide al final si sobra tiempo.

Los responsables de planta aciertan cuando documentan qué se ha hecho, con qué método y sobre qué tramo del equipo. No hace falta burocracia vacía: basta con poder identificar una intervención si meses después aparece una anomalía. En equipos con decenas de metros de tubería, varios depósitos conectados o estructuras de difícil acceso, confiar en la memoria del operario es una mala política de mantenimiento.

Qué cambia cuando el equipo no puede desmontarse

Desmontar una instalación para tratarla en taller puede ser inviable por tamaño, integración con otros equipos o impacto sobre la producción. En esos casos, el tratamiento químico controlado en la propia planta permite actuar sobre soldaduras, uniones, tramos de tubería o superficies accesibles sin trasladar el conjunto.

Decapados Acero realiza tratamientos de decapado sobre instalaciones de acero inoxidable ya montadas, una alternativa aplicable cuando el componente forma parte de una línea de producción o de una estructura que no puede enviarse a otras instalaciones. El alcance real del trabajo depende de la geometría, del acceso, de la contaminación existente y de las condiciones de seguridad de la planta.

El decapado elimina óxidos, restos térmicos y contaminaciones superficiales derivados de procesos de fabricación o reparación. No es una operación para aplicar sin criterio sobre cualquier superficie: requiere definir las zonas de trabajo, controlar los productos utilizados, proteger elementos sensibles y gestionar correctamente los residuos del proceso. Quien lo reduce a “limpiar una soldadura” está simplificando un tratamiento técnico que puede afectar a la disponibilidad del equipo.

La coordinación con producción también condiciona el resultado. Una intervención sobre una línea alimentaria, por ejemplo, necesita encajar con la limpieza posterior, la verificación interna y la puesta en servicio. Hacer el tratamiento durante una parada breve no justifica saltarse pasos. La prisa puede dejar residuos, zonas sin tratar o una instalación que obliga a repetir trabajos antes de volver a operar con normalidad.

El coste aparece cuando la corrosión ya es visible

Esperar a que aparezcan manchas para actuar suele desplazar el problema, no resolverlo. Una superficie contaminada puede generar reclamaciones internas, obligar a ampliar una parada o complicar una auditoría de higiene y mantenimiento. En sectores donde el acero inoxidable se utiliza precisamente por sus condiciones sanitarias o su resistencia química, una reparación mal rematada contradice el motivo por el que se eligió ese material.

La disciplina necesaria no es sofisticada: identificar materiales, controlar herramientas, tratar correctamente las zonas soldadas y registrar las intervenciones relevantes. El coste de ignorar estas medidas no se limita al aspecto del acero. Puede acabar en indisponibilidad de equipos, repetición de trabajos, contaminación del proceso y una pérdida de confianza difícil de justificar ante producción, calidad o el cliente final.

Puesta en marcha de tuberías inoxidables tras la fabricación

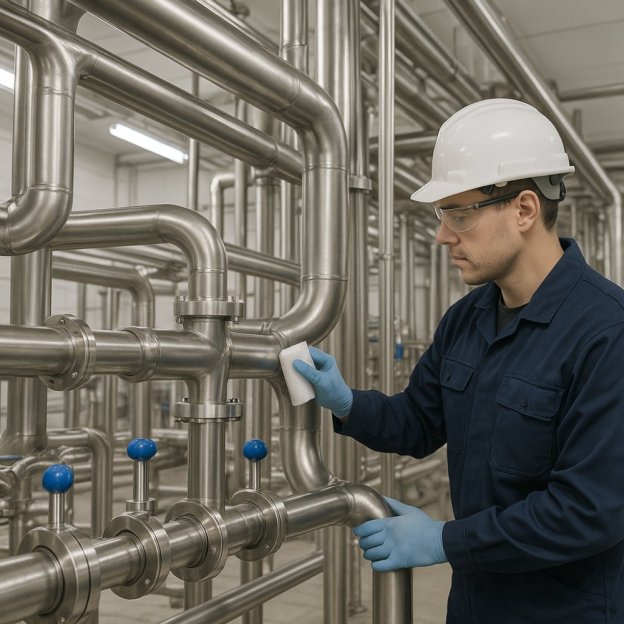
Las tuberías de acero inoxidable pasaron, en pocas décadas, de montajes mayoritariamente artesanales a instalaciones con prefabricación de tramos, soldadura orbital y controles documentales antes de la puesta en servicio. Ese avance ha reducido la variabilidad en la fabricación, aunque no elimina una realidad básica: una línea recién terminada no equivale automáticamente a una línea preparada para transportar producto.

Este asunto afecta especialmente a responsables de mantenimiento, ingeniería y producción en industrias alimentarias, farmacéuticas y químicas. En estos entornos, el interior de una tubería puede conducir desde agua de proceso hasta jarabes, ingredientes líquidos, productos de limpieza o sustancias sensibles a una contaminación cruzada. La superficie metálica forma parte del proceso, aunque permanezca fuera de la vista.

Una instalación puede presentar un aspecto impecable desde el exterior y conservar, en cambio, restos asociados al mecanizado, al montaje o a la soldadura. Aceites de corte, partículas metálicas, marcas térmicas, salpicaduras o residuos de manipulación encuentran en un circuito cerrado un lugar donde permanecer durante bastante tiempo. El problema no siempre aparece en el primer turno de producción: puede manifestarse meses después, mediante puntos de corrosión, dificultades de limpieza o resultados irregulares en los controles internos.

Lo que queda dentro de una línea tras fabricar y montar

La fabricación de una tubería industrial reúne muchas operaciones. Se corta, se curva, se bisela, se suelda, se transporta y se ensambla. Cada fase aporta posibles contaminantes. Es parecido a reformar una cocina y estrenar los muebles sin retirar el polvo que ha quedado dentro de los cajones: el conjunto parece acabado, pero aún necesita una limpieza pensada para el uso posterior.

En el acero inoxidable, las zonas próximas a una soldadura requieren atención particular. El calor modifica temporalmente la capa superficial que protege el material frente a la corrosión y puede dejar coloraciones que van del dorado al azulado o al gris oscuro. No se trata únicamente de una cuestión visual. Esas alteraciones pueden indicar que la superficie necesita recuperar unas condiciones homogéneas antes de entrar en contacto con fluidos de proceso.

También importan los detalles de diseño y montaje. Un tramo con poca pendiente, una derivación ciega o una unión mal alineada pueden retener líquido y residuos. La limpieza posterior tendrá menos margen para compensar estos defectos. Una instalación apta para procesos higiénicos se construye combinando geometría, calidad de soldadura, selección de juntas y tratamiento de las superficies.

  • Restos grasos: proceden de lubricantes, aceites de mecanizado o manipulación durante el montaje.
  • Partículas y polvo metálico: pueden incorporarse durante el corte, el lijado o el transporte de componentes.
  • Alteraciones térmicas: aparecen alrededor de cordones de soldadura y afectan a la uniformidad de la capa protectora.
  • Residuos químicos: pueden quedar tras pruebas, limpiezas previas o intervenciones de mantenimiento.

La puesta en marcha requiere identificar qué se ha fabricado, qué fluidos circularán por la instalación y qué nivel de limpieza necesita cada circuito. Una línea para agua de lavado no plantea exactamente las mismas exigencias que un circuito que transportará un ingrediente con alto contenido en azúcar o una preparación farmacéutica. En ambos casos, dejar residuos no deseados puede complicar la validación interna y alargar el arranque productivo.

Preparar la superficie antes del primer lote

La secuencia de preparación suele comenzar con una inspección visual y documental. Los equipos revisan soldaduras, uniones, accesos para limpieza y posibles zonas con acumulación de suciedad. Después se define el tratamiento adecuado según el estado de la superficie. El desengrase elimina películas de aceite o grasa; la limpieza química puede retirar determinados residuos; y el tratamiento posterior a la soldadura actúa sobre las zonas alteradas por el calor.

Dentro de esa fase, el tratamiento de decapado para superficies de acero inoxidable elimina óxidos y contaminaciones superficiales generadas durante operaciones como la soldadura. Su aplicación requiere controlar la concentración del producto, el tiempo de contacto, la temperatura, el aclarado y la neutralización posterior. Aplicar un químico sin una secuencia definida puede desplazar el problema en lugar de resolverlo.

La elección entre intervenir en taller o en la propia planta depende de factores prácticos. Los componentes pequeños y desmontables pueden tratarse antes del montaje final. Los depósitos, colectores, grandes bastidores o redes de tubería ya instaladas necesitan, a menudo, trabajos a pie de planta. AUJOR realiza tratamientos sobre piezas e instalaciones de acero inoxidable, tanto en sus propias instalaciones como en las del cliente, una posibilidad relevante cuando desmontar una línea supondría detener equipos o afectar a una planificación de producción.

Tras el tratamiento, el aclarado tiene tanta importancia como la acción química inicial. Los residuos deben retirarse por completo, sobre todo en conducciones cerradas, donde una pequeña cantidad de líquido retenido puede volver a circular más adelante. Algunas plantas completan esta fase con pruebas de calidad sobre la superficie o con registros que permiten acreditar qué intervención se realizó, en qué circuito y bajo qué condiciones.

La preparación previa a la puesta en marcha no es un trámite documental ni una operación reservada a instalaciones nuevas. Una ampliación de tubería, la sustitución de una válvula, una reparación con soldadura o la incorporación de un depósito pueden introducir alteraciones en un sistema que ya estaba operativo. Integrar estas tareas en las paradas programadas evita que el mantenimiento correctivo llegue cuando el circuito ya presenta problemas visibles.

Si esta etapa se ejecuta de forma incompleta, la instalación puede arrancar con zonas difíciles de limpiar, corrosión localizada o residuos que obliguen a repetir lavados y detener la producción. En sectores donde un lote retenido puede alterar la planificación de toda una jornada, tratar la superficie antes del primer uso evita que una intervención de fabricación termine convertida en una incidencia operativa.

Cuando el piloto automático dicta las fábricas

Cuando el piloto automático dicta las fábricas

Cuando el piloto automático dicta las fábricas

En un entorno industrial que se ha ido complicando hasta niveles casi orgánicos, es habitual que algunas decisiones se adopten sin detenerse más allá del reflejo condicionado. Las empresas pueden sentirse atrapadas en rutinas heredadas, donde “hacer lo que siempre se ha hecho” adquiere la fuerza de un hábito casi imperceptible. Sin embargo, esa inercia no es inocua: arrastra procesos, infraestructuras e incluso equipos humanos hacia resultados que a menudo quedan lejos de la eficiencia o la innovación. ¿Es realmente más seguro continuar con lo conocido? La respuesta no es tan simple.

Al comparar decisiones superficiales y rápidas con aquellas que nacen de un análisis detenido, descubrimos matices cruciales. No todas las soluciones analíticas garantizan éxito inmediato ni absoluto, pero sí permiten anticipar riesgos y entender mejor los costes ocultos detrás de cada paso. Por ejemplo, optar por mantener maquinaria obsoleta “porque funciona” podría parecer lógico frente a la inversión en tecnología avanzada: sin embargo, el coste en tiempos muertos o en mantenimiento puede superar cualquier ahorro inicial. Esto obliga a preguntarse si el inmovilismo ——camuflado como prudencia—— termina siendo una forma inadvertida de resistencia al cambio.

En la práctica industrial contemporánea del 2026, donde la digitalización y la automatización marcan tendencias claras, persiste todavía un aroma a “piloto automático”. Los retos no residen solo en identificar qué decisión tomar sino en encontrar el equilibrio entre velocidad y reflexión, entre experiencia previa y datos reales del momento. A veces, detenerse para cuestionar procedimientos aparentemente válidos abre caminos inesperados; otras veces, prolongar una solución tradicional evita fracturas internas o costes extra difíciles de cuantificar.

La gestión consciente exige reconocer que no todos los escenarios encajan en modelos rígidos. Algunas industrias optan por metodologías predictivas basadas en inteligencia artificial para evaluar opciones estratégicas[Fuente], mientras que otras prefieren mantener intactos ciertos procesos clave para preservar estabilidad operacional. Este contraste muestra una verdad incómoda: la decisión analítica jamás reemplaza completamente al contexto humano y organizativo; bien gestionada puede ser una aliada poderosa o una fuente adicional de incertidumbre si se aplica sin criterio real.

Más allá de buscar fórmulas definitivas está el desafío cotidiano: ¿cómo conjugar prudencia e innovación sin caer en inercias insanas? La respuesta probable reside menos en actos puntuales y más en crear estructuras donde la reflexión no solo sea posible sino exigida sin excepción.