La contaminación férrica es la transferencia de partículas de hierro al acero inoxidable durante su fabricación, reparación o mantenimiento. Parece un defecto menor, pero puede acabar generando manchas de óxido, zonas de corrosión localizada y dudas razonables sobre la limpieza de una instalación.
Este problema afecta especialmente a responsables de mantenimiento de plantas alimentarias, químicas y farmacéuticas que trabajan con tuberías, depósitos, bastidores y equipos inoxidables instalados desde hace años. El error recurrente consiste en tratar el inoxidable como un metal inmune a cualquier manipulación. No lo es. Resiste la corrosión gracias a una capa pasiva superficial, y esa protección puede alterarse cuando se suelda, se rectifica o se trabaja cerca de acero al carbono.
El hierro ajeno no desaparece por estar sobre inoxidable
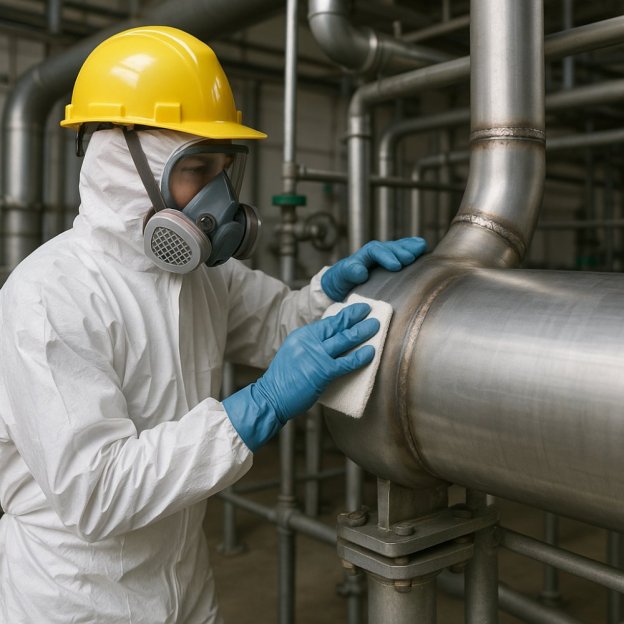
Una amoladora utilizada antes sobre acero al carbono, un cepillo metálico sin identificar o unas partículas proyectadas durante una reparación pueden dejar residuos sobre el inoxidable. A simple vista, el componente puede conservar un aspecto correcto. El problema aparece después, a veces tras varios ciclos de limpieza, humedad ambiental o exposición a productos de proceso.
Las manchas rojizas que surgen alrededor de una unión soldada o junto a una zona intervenida no siempre indican que el acero inoxidable haya fallado. Con frecuencia revelan que hay hierro libre en la superficie. Ese hierro se oxida antes que el material base, ensucia el acabado y puede crear puntos donde la película protectora pierde continuidad.
La diferencia importa mucho en instalaciones sometidas a lavado frecuente. Una tubería de proceso que transporta salmueras, productos lácteos o preparados químicos no admite improvisaciones en sus superficies interiores. Si el mantenimiento deja restos de fabricación o contaminación metálica, el equipo puede empezar a requerir inspecciones y limpiezzas correctivas que se habrían evitado con una intervención bien planteada.
La reparación debe planificarse antes de abrir la orden de trabajo
La prevención empieza por separar herramientas y consumibles. Discos abrasivos, cepillos, mordazas, cadenas de elevación y mesas de trabajo utilizados con acero al carbono no deberían pasar sin control a una zona destinada al inoxidable. Esta disciplina parece elemental, pero sigue fallando en paradas de mantenimiento donde intervienen varios contratistas y el ritmo de producción presiona para terminar rápido.
También hay que proteger las áreas cercanas a la reparación. Durante una soldadura, las proyecciones, el calor y la decoloración térmica modifican la superficie. Limitar el trabajo al cordón sin valorar la zona afectada por el calor es una práctica incompleta. El acabado posterior forma parte de la reparación, no un añadido estético que se decide al final si sobra tiempo.
Los responsables de planta aciertan cuando documentan qué se ha hecho, con qué método y sobre qué tramo del equipo. No hace falta burocracia vacía: basta con poder identificar una intervención si meses después aparece una anomalía. En equipos con decenas de metros de tubería, varios depósitos conectados o estructuras de difícil acceso, confiar en la memoria del operario es una mala política de mantenimiento.
Qué cambia cuando el equipo no puede desmontarse
Desmontar una instalación para tratarla en taller puede ser inviable por tamaño, integración con otros equipos o impacto sobre la producción. En esos casos, el tratamiento químico controlado en la propia planta permite actuar sobre soldaduras, uniones, tramos de tubería o superficies accesibles sin trasladar el conjunto.
Decapados Acero realiza tratamientos de decapado sobre instalaciones de acero inoxidable ya montadas, una alternativa aplicable cuando el componente forma parte de una línea de producción o de una estructura que no puede enviarse a otras instalaciones. El alcance real del trabajo depende de la geometría, del acceso, de la contaminación existente y de las condiciones de seguridad de la planta.
El decapado elimina óxidos, restos térmicos y contaminaciones superficiales derivados de procesos de fabricación o reparación. No es una operación para aplicar sin criterio sobre cualquier superficie: requiere definir las zonas de trabajo, controlar los productos utilizados, proteger elementos sensibles y gestionar correctamente los residuos del proceso. Quien lo reduce a “limpiar una soldadura” está simplificando un tratamiento técnico que puede afectar a la disponibilidad del equipo.
La coordinación con producción también condiciona el resultado. Una intervención sobre una línea alimentaria, por ejemplo, necesita encajar con la limpieza posterior, la verificación interna y la puesta en servicio. Hacer el tratamiento durante una parada breve no justifica saltarse pasos. La prisa puede dejar residuos, zonas sin tratar o una instalación que obliga a repetir trabajos antes de volver a operar con normalidad.
El coste aparece cuando la corrosión ya es visible
Esperar a que aparezcan manchas para actuar suele desplazar el problema, no resolverlo. Una superficie contaminada puede generar reclamaciones internas, obligar a ampliar una parada o complicar una auditoría de higiene y mantenimiento. En sectores donde el acero inoxidable se utiliza precisamente por sus condiciones sanitarias o su resistencia química, una reparación mal rematada contradice el motivo por el que se eligió ese material.
La disciplina necesaria no es sofisticada: identificar materiales, controlar herramientas, tratar correctamente las zonas soldadas y registrar las intervenciones relevantes. El coste de ignorar estas medidas no se limita al aspecto del acero. Puede acabar en indisponibilidad de equipos, repetición de trabajos, contaminación del proceso y una pérdida de confianza difícil de justificar ante producción, calidad o el cliente final.

